+49 (0)911/462676-0 | info@cosmino.de
 

OEE richtig nutzen – Teil 2: Erst vollständige Verlustdaten schaffen eine aussagekräftige OEE-Analyse

OEE richtig nutzen – Teil 2:

Erst vollständige Verlustdaten schaffen eine aussagekräftige OEE-Analyse

Im ersten Teil [hier verlinken] ging es darum, dass eine OEE nur dann aussagekräftig und vergleichbar ist, wenn klare Berechnungsregeln gelten. Doch auch der beste OEE-Standard hilft wenig, wenn ein Teil der Verluste gar nicht erfasst wird. Denn was nicht bekannt ist, kann weder bewertet noch verbessert werden.

Der große Stillstand fällt auf – die vielen kleinen oft nicht

Bevor wir bei Neukunden mit der digitalen Datenerfassung beginnen, gibt es häufig bereits eine einfache manuelle Erfassung von Stillständen an einzelnen Maschinen. Dokumentiert und besprochen werden dabei vor allem die großen Ereignisse.

An den Werkzeugbruch der vergangenen Woche, der dreieinhalb Stunden Produktionszeit gekostet hat, können sich folglich alle erinnern. Weniger sichtbar sind dagegen die vielen kurzen Unterbrechungen: fünf Minuten Warten auf Material, zehn Minuten fehlendes Personal oder ein wiederholt auftretender Sensorfehler.

Wenn eine Maschine an sechs Produktionstagen jeweils fünfmal für nur zehn Minuten steht, summiert sich das bereits auf fünf Stunden Verlustzeit pro Woche. Damit wiegen die vielen kleinen Unterbrechungen schwerer als der einzelne Werkzeugbruch – zumal dieser vielleicht nur einmal im halben Jahr auftritt.

Hinzu kommt: Gerade wiederkehrende organisatorische oder logistische Verluste lassen sich häufig vergleichsweise gut reduzieren. Voraussetzung dafür ist jedoch, dass sie vollständig sichtbar werden.

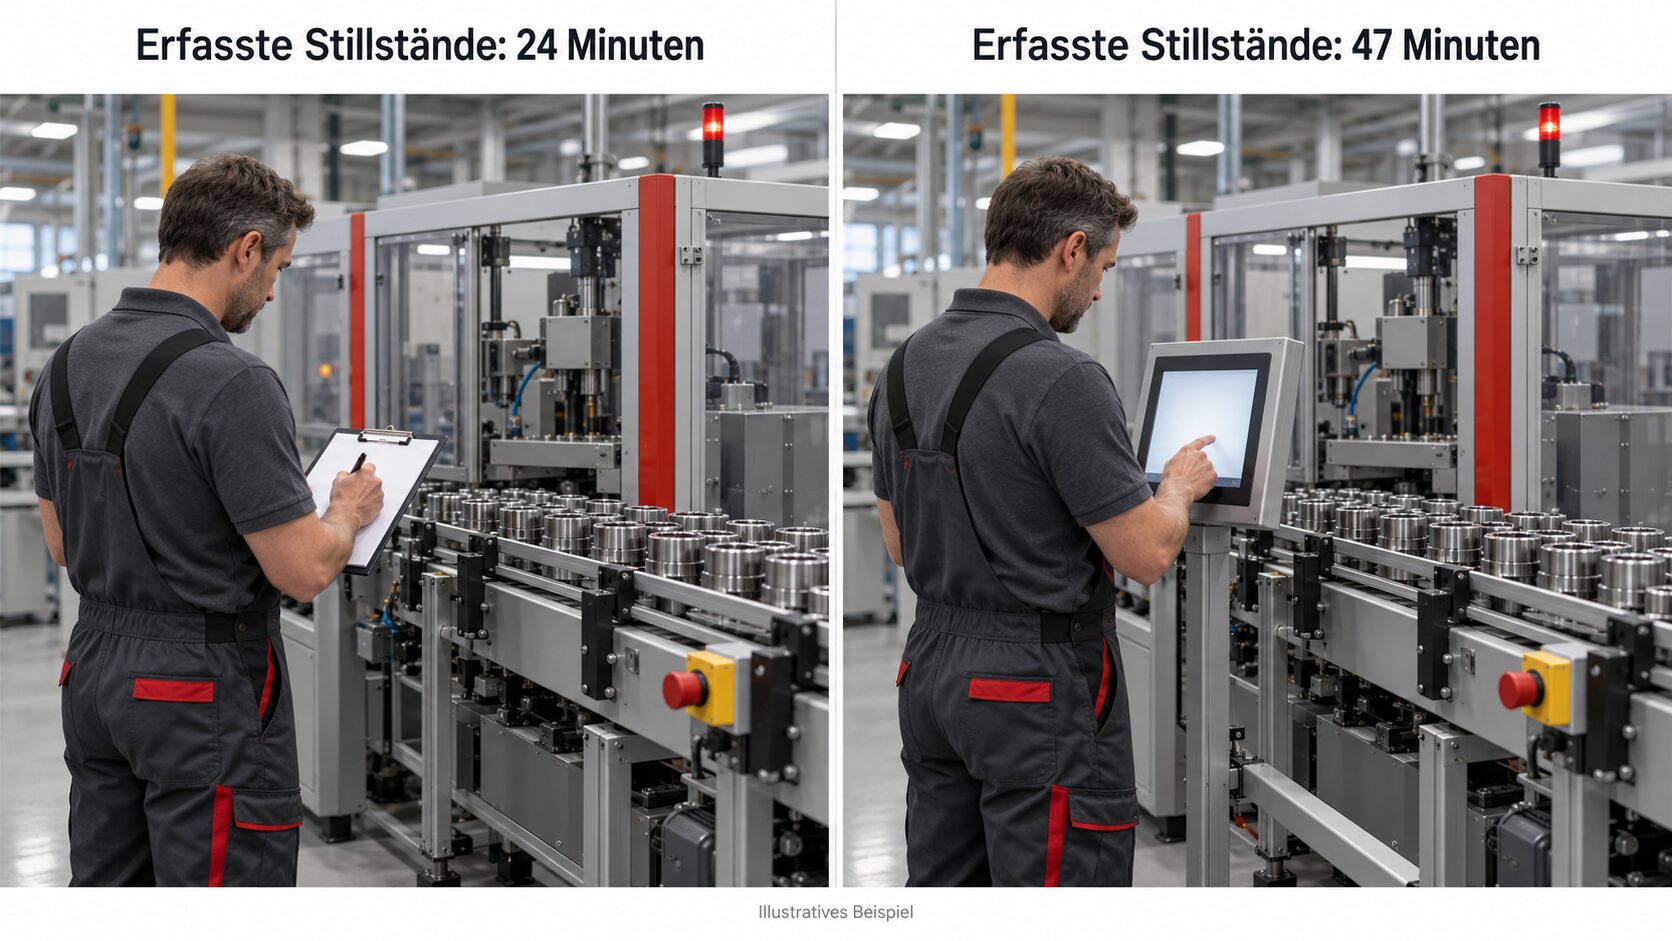
Abb.: Dieselbe Maschine, dieselbe Schicht: Bei einer rudimentären Erfassung bleibt ein Teil der Verlustzeiten unberücksichtigt. Cosmino schafft dagegen vollständige Transparenz. (KI-generierte Darstellung)

Der blinde Fleck ist häufig größer als erwartet

In unseren Projekten bei Neukunden stellen wir regelmäßig fest, dass ein erheblicher Teil der tatsächlichen Verlustzeit zuvor nicht bekannt war. Teilweise liegt die tatsächliche Verlustzeit nach Einführung der automatisierten Erfassung bis zu 50 Prozent höher als vom Kunden bisher angenommen. Gleichzeitig treten Verlustursachen auf, mit denen das Unternehmen vorher nicht gerechnet hatte.

Dieser blinde Fleck darf nicht akzeptiert werden – auch dann nicht, wenn die Fertigung insgesamt gut zu laufen scheint. Ein Unternehmen sollte wissen, wo und wodurch Produktionskapazität verloren geht. Ein Kunde brachte es einmal treffend auf den Punkt: „Ohne Cosmino wären wir blind.“

Gerade in wirtschaftlich schwierigeren Zeiten ist Transparenz wertvoll. Unternehmen, die ihre Verluste genau kennen, wissen, an welchen Stellen sie ihre Produktion verbessern und zusätzliche Kapazitäten erschließen können. Die Daten helfen aber auch dabei, den tatsächlichen Kapazitätsbedarf und die Wirtschaftlichkeit einzelner Produkte fundierter zu beurteilen.

Dabei geht es nicht nur um vollständige Stillstände. Auch andere Abweichungen werden durch eine umfassende Datenerfassung sichtbar:

  • Taktabweichungen: In vielen unserer Projekte messen wir anfangs Abweichungen von bis zu 30 Prozent zwischen den vorgegebenen und den tatsächlich erreichten Taktzeiten. Produkte oder Aufträge können dadurch weniger profitabel sein als angenommen. Umgekehrt zeigen die Daten auch Produkte, die schneller gefertigt werden als kalkuliert und dadurch möglicherweise zusätzliche Marktchancen eröffnen.
  • Rüstzeiten: Die in den Stammdaten hinterlegten Vorgaben entsprechen nicht immer der Realität. Erst die systematische Erfassung zeigt, wie stark Rüstzeiten schwanken und bei welchen Produkten, Maschinen oder Schichten Verbesserungen möglich sind.
  • Weitere Tätigkeiten: Nacharbeiten, Wartungen, Schulungen oder die Fertigung von Prototypen werden zeitlich häufig nicht eindeutig zugeordnet. Dadurch werden Aufwände weder dem jeweiligen Auftrag noch der richtigen Kostenstelle eindeutig zugeordnet und fließen uneinheitlich in die OEE ein.

Eine vollständige Zeitachse schafft deshalb die Grundlage für eine belastbare OEE. Produktionszeiten, Pausen, Rüstvorgänge, Störungen und andere relevante Zustände müssen lückenlos und nachvollziehbar abgebildet werden.

Auch kleinste Zeitverluste erfassen, ohne die Bediener zu überlasten

Eine besondere Herausforderung sind Zeitverluste, die einzeln nur wenige Sekunden ausmachen. Eine Maschine steht beispielsweise immer wieder kurzzeitig oder benötigt für jeden Produktionszyklus etwas länger als vorgesehen. Jede einzelne Abweichung wirkt unbedeutend und ist häufig zu kurz, um sie unmittelbar manuell mit einer Ursache zu versehen. Über viele Zyklen und eine gesamte Schicht hinweg können daraus jedoch erhebliche Verluste entstehen.

Häufig steckt hinter diesen Abweichungen ein wiederkehrender Grund: Die vorgegebene Taktzeit entspricht nicht der tatsächlich erreichbaren Produktionszeit, das Material lässt sich vorübergehend schlechter verarbeiten oder ein neuer Mitarbeiter ist mit dem Prozess noch nicht vollständig vertraut.

Solche kurzen Verlustzeiten gehen mit Cosmino nicht verloren: Sie werden automatisch als Ministopps erfasst und fließen in die Auswertungen ein. Dabei lässt sich definieren, ab welcher Dauer ein Stillstand durch den Mitarbeiter mit einer konkreten Verlustart bewertet werden soll.

Um die Mitarbeiter nicht mit der Bewertung jedes einzelnen kurzen Ereignisses zu belasten, kann am Schichtende eine Sammelbefundung der Ministopps erfolgen. Eine auswählbare Anzahl von Ministopps oder die daraus entstandene Verlustzeit lässt sich dann einer Verlustart zuordnen. Das ist besonders sinnvoll, wenn die kurzen Verluste überwiegend auf dieselbe oder wenige wiederkehrende Ursachen zurückzuführen sind.

Neben kurzen Unterbrechungen berücksichtigt Cosmino auch Abweichungen von der vorgegebenen Zykluszeit. Weicht die Taktzeit über einen längeren Zeitraum systematisch von der Vorgabe ab, kann der Mitarbeiter direkt im Erfassungsdialog eine Leistungsabweichung erfassen und begründen. Diese wird im Berichtswesen entsprechend ausgewiesen. Für den betreffenden Zeitraum entstehen dann keine zusätzlichen Ministopps, da die langsamere oder schnellere Produktion und ihre Ursache bereits dokumentiert sind. So bleibt die Abweichung transparent, ohne doppelt bewertet zu werden.

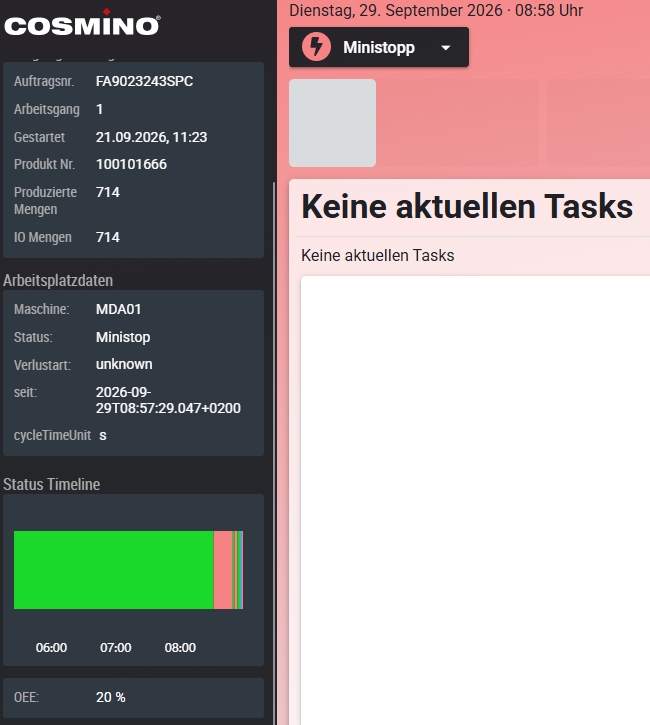
Abb.: Ministopp-Erfassung im Cosmino-Dialog: Der Maschinenstatus zeigt eine noch ungeklärte Verlustzeit in Rosa. Doch erst wenn diese einen definierbaren Grenzwert überschreitet, wird ein Erfassungstask ausgelöst. Ansonsten wird der Verlust als Ministopp automatisch gespeichert.

Maschinensignale richtig interpretieren

Maschinendaten automatisiert zu übernehmen, ist ein entscheidender Schritt zu einer vollständigen OEE. Die gelieferten Signale können jedoch nicht immer unverändert in Zustände, Mengen oder Verluste übersetzt werden.

Manchmal ergibt erst die Kombination mehrerer Signale einen eindeutigen Maschinenzustand. In anderen Fällen muss festgelegt werden, ob beispielsweise Mengensignale während des Rüstens berücksichtigt werden sollen oder ob während einer Wartung übertragene Mengen unplausibel und deshalb auszuschließen sind. Auch Maschinenzähler, die täglich um Mitternacht auf null gesetzt werden, müssen im MES so verarbeitet werden, dass die Gesamtmenge korrekt weitergezählt wird.

Deshalb wird in Cosmino konfiguriert, wie die automatisch übernommenen Signale zu interpretieren und miteinander zu verknüpfen sind. Zusätzlich werden die erfassten Daten plausibilisiert:

  • Gibt es ungeklärte Zeitbereiche oder Überschneidungen?
  • Passen die erfassten Maschinenzustände zusammen?
  • Sind Laufzeiten und Produktionsmengen plausibel?
  • Wurden Ereignisse und Mengen den richtigen Zuständen zugeordnet?
  • Werden Zählersprünge oder Rücksetzungen korrekt verarbeitet?

Erst aus technisch erfassten und fachlich richtig interpretierten Signalen entstehen verlässliche Produktionsdaten.

Die Maschine erkennt das Ereignis – der Mitarbeiter kennt die Ursache

Nicht alle Verlustursachen lassen sich unmittelbar aus den Maschinensignalen ableiten. Die Maschine erkennt beispielsweise, dass sie steht oder langsamer produziert. Teilweise liefert sie auch konkretere Informationen, etwa dass Material fehlt oder ein Bauteil eine Störung meldet. Doch auch das beschreibt häufig nur das Symptom – nicht die eigentliche Ursache dafür, warum das Material fehlt oder der Defekt entstanden ist.

Wenn die Maschinensignale keine eindeutige Verlustursache liefern, erfasst diese stattdessen der Maschinenführer manuell. Grundlage dafür ist ein individuell konfigurierbarer Verlustartenkatalog, der nur die für die jeweilige Maschine oder den jeweiligen Arbeitsplatz relevanten Ursachen enthält.

Dabei lässt sich auch festlegen, welche zusätzlichen Angaben benötigt werden. So kann beispielsweise neben der Verlustart ein konkreter Verlustort innerhalb der Maschine ausgewählt oder ein ergänzender Freitext eingegeben werden.

Die Verbindung aus automatischer Erfassung und menschlicher Einordnung ist entscheidend: Das MES stellt sicher, dass kein Stillstand verloren geht. Der Mitarbeiter ergänzt das Wissen, das aus den Maschinensignalen allein nicht hervorgeht.

Vollständige Daten schaffen die Grundlage für Verbesserungen

Eine belastbare OEE entsteht erst, wenn in der Erfassung keine relevanten Lücken mehr bleiben. Sie macht nicht nur die bereits bekannten großen Stillstände sichtbar, sondern auch wiederkehrende Ministopps, Taktabweichungen, ungeplante Tätigkeiten und bisher unbekannte Verlustursachen.

Entscheidend ist dabei nicht allein die Gesamtdauer eines Verlusts. Auch seine Häufigkeit und die durchschnittliche Zeit zwischen zwei Ereignissen derselben Ursache liefern wichtige Hinweise. Ein seltenes Ereignis mit langer Dauer erfordert andere Maßnahmen als eine kurze Störung, die sich täglich dutzendfach wiederholt.

Vollständige und richtig interpretierte Daten zeigen, wo Produktionszeit tatsächlich verloren geht – und an welchen Stellen sich Verbesserungen besonders lohnen.

Im nächsten Teil unserer Reihe „OEE richtig nutzen“ geht es darum, wie aus verlässlichen Daten konkrete Verbesserungen werden – und wie ein MES den Verbesserungsprozess über das reine Messen hinaus unterstützen kann.

OEE richtig nutzen – Teil 3: Von der Verlustartenanalyse zur messbaren OEE-Verbesserung

Ein OEE-Wert auf dem Dashboard verbessert noch keine Produktion. Im dritten Teil geht es darum, Verluste richtig zu priorisieren, Reaktionszeiten zu verkürzen, Maßnahmen umzusetzen und deren Erfolg anhand der Produktionsdaten zu überprüfen.

OEE richtig nutzen – Teil 1: Warum der höchste Wert nicht automatisch der beste ist

Wie werden Pausen, Rüstzeiten oder mehrtägige Ausfälle bewertet? Der erste Teil zeigt, warum die bekannte OEE-Formel allein nicht ausreicht und weshalb klare, einheitliche Berechnungsregeln die Voraussetzung für aussagekräftige Vergleiche sind.

COSMINO AG 19 Bewertungen auf ProvenExpert.com