+49 (0)911/462676-0 | info@cosmino.de
 

OEE richtig nutzen Teil 1: Warum der höchste Wert nicht automatisch der beste ist

OEE richtig nutzen – Teil 1:

Warum der höchste Wert nicht automatisch der beste ist

Viele Unternehmen nutzen die OEE, um die Leistungsfähigkeit ihrer Betriebsmittel zu bewerten – und verfolgen entsprechend das Ziel, einen möglichst hohen Wert zu erreichen. Doch Maschinen arbeiten unter unterschiedlichen Bedingungen: Produktspektrum, Losgrößen, Rüsthäufigkeit, Automatisierungsgrad oder Maschinenalter beeinflussen das Ergebnis. Gleichzeitig bietet auch die OEE-Berechnung selbst erheblichen Gestaltungsspielraum. Eine niedrige OEE ist deshalb nicht automatisch eine schlechte OEE – entscheidend ist, was hinter dem Wert steckt.
Gleicher Ausfall, unterschiedliche OEE

Als MES-Anbieter beschäftigen wir uns in vielen Projekten intensiv mit der Erfassung und Auswertung der OEE. Die Funktionen eines MES schaffen dafür die technische Grundlage – sie sind jedoch zunächst nur ein Werkzeug. Damit die Ergebnisse aussagekräftig sind, muss dieses Werkzeug passend zu den betrieblichen Anforderungen und den vereinbarten Berechnungsregeln eingestellt werden.

Deshalb klären wir zu Beginn eines OEE-Projekts zunächst, wie das Unternehmen seine OEE berechnet und welche Regeln dabei gelten. Typische Situationen aus der Produktion zeigen schnell, warum diese Klärung notwendig ist:

Eine Maschine fällt während der laufenden Schicht aus. Das benötigte Ersatzteil ist erst in drei Tagen verfügbar, die Maschine war jedoch für den gesamten Zeitraum eingeplant. Werden nun alle Ausfallstunden als Verlustzeit gewertet? Oder nur der erste Tag, weil die Maschine anschließend aus der Planung genommen wird? Manche Unternehmen bewerten den Ausfall gar nicht als Verlust, wenn der Auftrag auf eine andere Maschine verlagert werden kann.

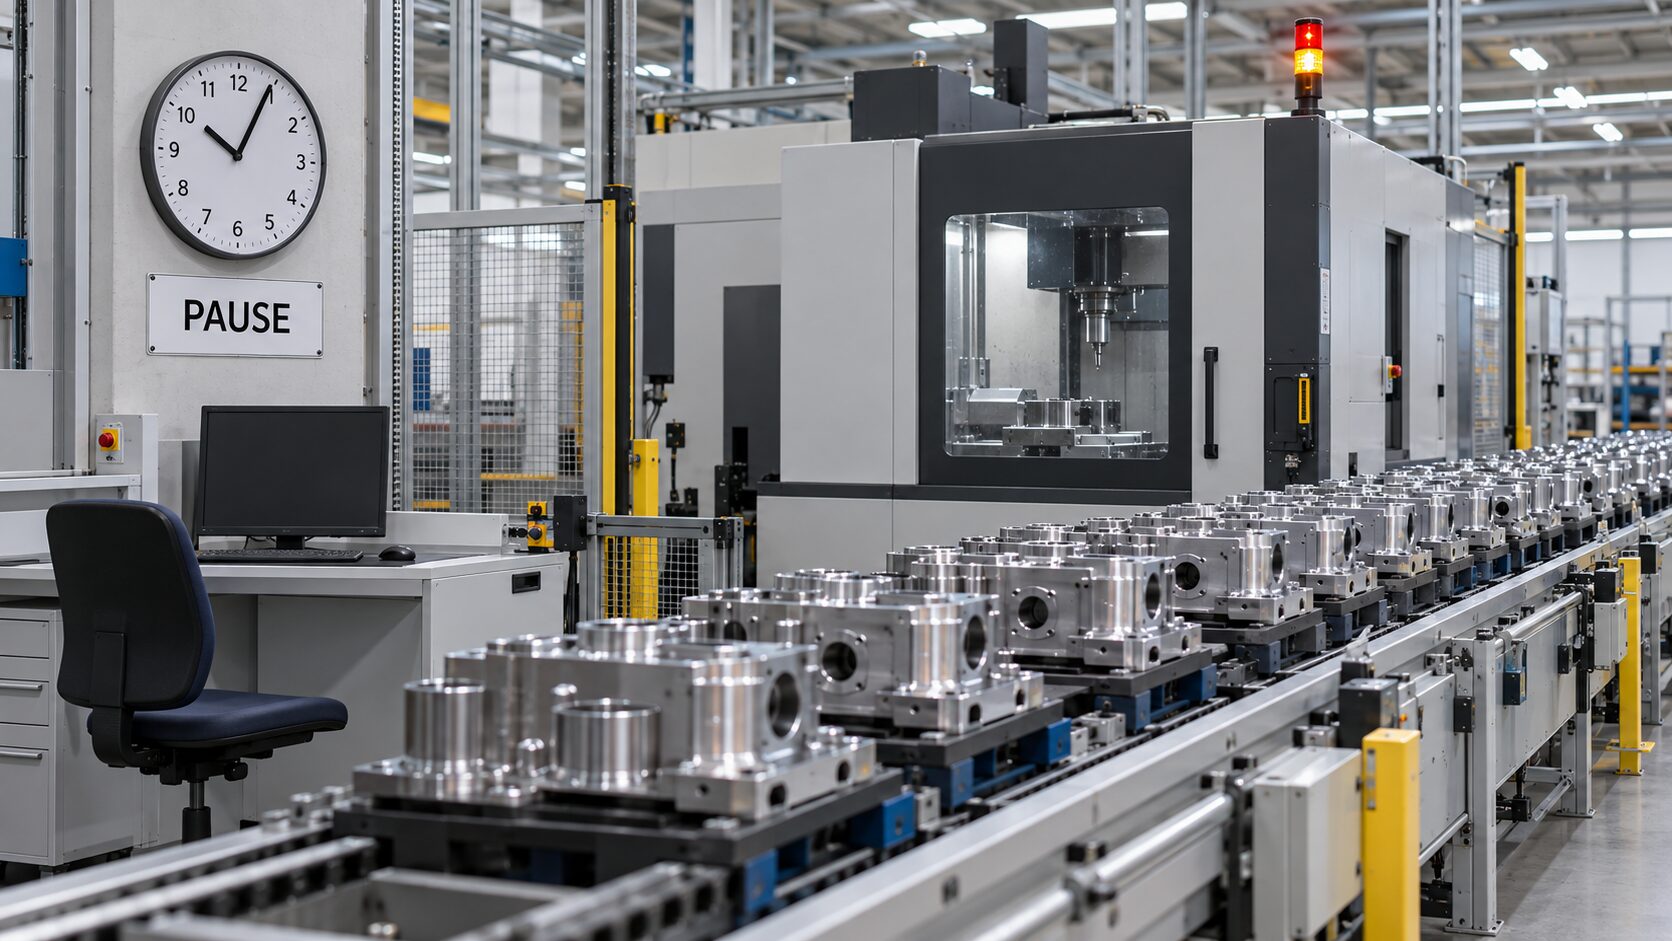
Ein weiterer typischer Fall: Eine Maschine steht aufgrund einer Störung von 10:05 bis 10:35 Uhr. Seit 10:00 Uhr ist aber reguläre Pause, sodass der Mitarbeiter nicht sofort reagieren kann. Wird die gesamte halbe Stunde als ungeplanter Stillstand gewertet oder wird die Pause aus der Verlustzeit herausgerechnet?

Der tatsächliche Produktionsverlauf ist in beiden Fällen eindeutig. Abhängig von den festgelegten Regeln kann er dennoch zu unterschiedlichen OEE-Werten führen. Die Formel allein beantwortet diese Fragen nicht – sie müssen fachlich geklärt und für alle Beteiligten verbindlich definiert werden.

Abb.: Aufgrund der Pause wird auf die Maschinenstörung nicht sofort reagiert (KI-generierte Darstellung)

Transparente Regeln schaffen eine belastbare OEE

Aus streng methodischer Sicht sollten tatsächliche Verluste möglichst vollständig in die OEE einfließen. In der betrieblichen Praxis treffen wir jedoch auf unterschiedliche Definitionen und Zielsetzungen.

So kann ein Unternehmen beispielsweise festlegen, dass eine geplante Maschinenwartung nicht in die OEE-Berechnung einfließen soll. Cosmino bietet deshalb die Möglichkeit, solche Tätigkeiten in den Stammdaten als geplanten Stillstand zu definieren und entsprechend von der Berechnung auszunehmen.

Entscheidend ist für uns bei der OEE-Formel nicht, ob eine einzelne Regel der vermeintlich „reinsten“ OEE-Lehre entspricht. Entscheidend ist, dass sie bewusst festgelegt, nachvollziehbar dokumentiert und an allen vergleichbaren Maschinen und Arbeitsplätzen einheitlich angewendet wird.

Eine OEE von 60 Prozent, die Verlustzeiten konsequent sichtbar macht, kann für die Verbesserung der Produktion wertvoller sein als eine OEE von 80 Prozent, bei der relevante Ausfallzeiten nicht berücksichtigt werden. Das eigentliche Ziel darf deshalb nicht allein ein möglichst hoher Wert sein. Es muss darum gehen, Verluste zu erkennen, ihre Ursachen zu verstehen und die OEE nachhaltig zu verbessern.

Ein gemeinsamer Standard für Berechnung und Erfassung

Ein unternehmensweiter OEE-Standard legt fest:

  • welche Zeiten grundsätzlich in die Berechnung einfließen,
  • wie Pausen, Rüstzeiten und geplante Stillstände behandelt werden,
  • wann ein ungeplanter Stillstand beginnt und endet,
  • wie Leistungs- und Qualitätsverluste bewertet werden,
  • und wie mit längeren Ausfällen oder einer nachträglichen Ausplanung umgegangen wird.

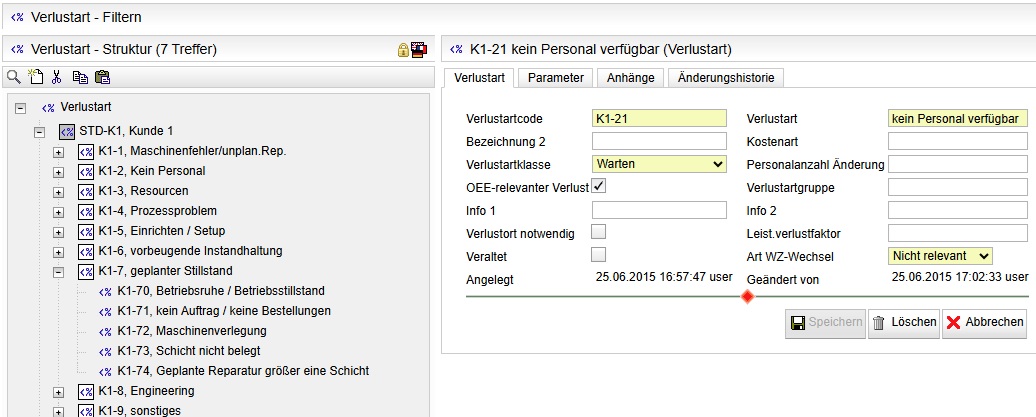
Ebenso wichtig ist ein einheitlicher Verlustartenkatalog. Er sollte detailliert genug sein, um relevante Ursachen unterscheiden und analysieren zu können. Gleichzeitig muss er so überschaubar bleiben, dass die Mitarbeiter in der Produktion den richtigen Grund schnell und eindeutig erfassen können.

Hier liegt ein wesentlicher Teil unseres Beitrags in OEE-Projekten: Wir stellen die Fragen, die später über die Aussagekraft der Kennzahl entscheiden, bringen unsere Erfahrungen aus unterschiedlichen Produktionsumgebungen ein und bilden die gemeinsam festgelegte Systematik anschließend in Cosmino Panteo ab.

Abb.: Die für die OEE-Analyse relevanten Verlustarten lassen sich in den Stammdaten individuell strukturieren und gezielt Maschinen zuordnen. Über gemeinsame Gruppen bleiben die Auswertungen dennoch vergleichbar – auch wenn nicht an allen Maschinen dieselben Verlustarten verwendet werden.

Wann sich Werke und Maschinen wirklich vergleichen lassen

Wie weit Unternehmen einen gemeinsamen OEE-Standard nutzen können, zeigt ein Beispiel aus unserer Praxis: Ein Kunde hat auf Basis einheitlicher Festlegungen eine belastbare Vergleichbarkeit über mehrere Werke hinweg geschaffen. Gute Voraussetzungen dafür waren in diesem Fall ähnliche Produkte für die jeweiligen lokalen Märkte und der weitgehende Einsatz gleicher Maschinen.

Aber auch dort gilt: Direkt miteinander verglichen werden nur Maschinen, die unter möglichst ähnlichen Bedingungen vergleichbare Produkte herstellen. Und selbst bei baugleichen Maschinen können Alter und technischer Zustand zu unterschiedlichen Ergebnissen führen.

Voneinander lernen statt nur Werte vergleichen

Was dagegen immer funktioniert und auch von besagtem Beispielkunden praktiziert wird, ist der Austausch über erfolgreiche Verbesserungen. Welche Maßnahme hat einen bestimmten Verlust reduziert? Warum treten kurze Stillstände an einer vergleichbaren Maschine seltener auf? Wie konnte ein Werk seine Rüstzeiten oder Ausschussquote verbessern?

Solche Erkenntnisse sollten dokumentiert und anderen Bereichen und Werken zugänglich gemacht werden. Interessanter als der reine Vergleich zweier OEE-Werte sollte für das Management daher eher die Entwicklung der Kennzahl sein: Welchem Bereich gelingt es, seine Verluste nachhaltig zu reduzieren – und wie wurde das erreicht?

So wird die OEE vom bloßen Bewertungsmaßstab zu einem Werkzeug für kontinuierliche Verbesserung. Voraussetzung dafür sind klare Berechnungsregeln, ein praktikabler Verlustartenkatalog und eine gemeinsame Datenbasis.

Entscheidend ist nicht allein die Höhe der OEE, sondern dass sie auf klaren Regeln beruht und die richtigen Ansatzpunkte für Verbesserungen sichtbar macht.


Im nächsten Teil geht es darum, warum selbst der beste OEE-Standard wenig hilft, wenn die zugrunde liegenden Daten unvollständig oder fehlerhaft sind – und warum gerade kurze Störungen häufig große versteckte Verluste verursachen.

OEE richtig nutzen – Teil 2: Erst vollständige Verlustdaten schaffen eine aussagekräftige OEE-Analyse

Große Stillstände sind offensichtlich. Kleine Unterbrechungen, Taktabweichungen und nicht eindeutig zugeordnete Tätigkeiten bleiben dagegen häufig verborgen. Teil 2 erklärt, wie Verluste vollständig und trotzdem praktikabel erfasst und bewertet werden.

OEE richtig nutzen – Teil 3: Von der Verlustartenanalyse zur messbaren OEE-Verbesserung

Ein OEE-Wert auf dem Dashboard verbessert noch keine Produktion. Im dritten Teil geht es darum, Verluste richtig zu priorisieren, Reaktionszeiten zu verkürzen, Maßnahmen umzusetzen und deren Erfolg anhand der Produktionsdaten zu überprüfen.

COSMINO AG 19 Bewertungen auf ProvenExpert.com