+49 (0)911/462676-0 | info@cosmino.de
 

OEE richtig nutzen – Teil 3: Von der Verlustartenanalyse zur messbaren OEE-Verbesserung

OEE richtig nutzen – Teil 3:

Von der Verlustartenanalyse zur messbaren OEE-Verbesserung

In den ersten beiden Teilen unserer Reihe „OEE richtig nutzen“ haben wir gezeigt, wie klare Berechnungsregeln (Link zu Teil 1) sowie vollständige und verlässliche Daten (Link zu Teil 2) die Grundlage für eine aussagekräftige OEE schaffen. Damit ist das Ziel aber noch nicht erreicht. Denn keine Produktion verbessert sich allein dadurch, dass jeden Morgen ein aktueller OEE-Wert auf dem Dashboard steht.

Der eigentliche Wert der OEE entsteht erst, wenn aus den Daten die richtigen Schlüsse gezogen, konkrete Maßnahmen umgesetzt und deren Ergebnisse überprüft werden.

Nicht jeder Verlust erfordert dieselbe Maßnahme

Der tägliche Blick auf die erfassten Verluste zeigt ungeplante Stillstände, Rüstvorgänge, eine zu niedrige Produktionsgeschwindigkeit, Qualitätsverluste und weitere Abweichungen.

Doch wo sollte der Verbesserungsprozess beginnen?

Die Gesamtdauer eines Verlusts allein reicht für diese Entscheidung nicht aus. Ebenso wichtig ist, wie häufig er auftritt, unter welchen Bedingungen er entsteht und welchen tatsächlichen Schaden er verursacht.

Ein Problem an einer Engpassmaschine wirkt sich beispielsweise wesentlich stärker auf die gesamte Produktion aus als eine schlechte OEE an einer Ersatzmaschine, die nur zweimal im Jahr eingesetzt wird. Ähnliches gilt für Prozesse mit Überkapazität: Auch dort entsteht Verlustzeit, sie begrenzt jedoch möglicherweise weder den Durchsatz noch die Lieferfähigkeit.

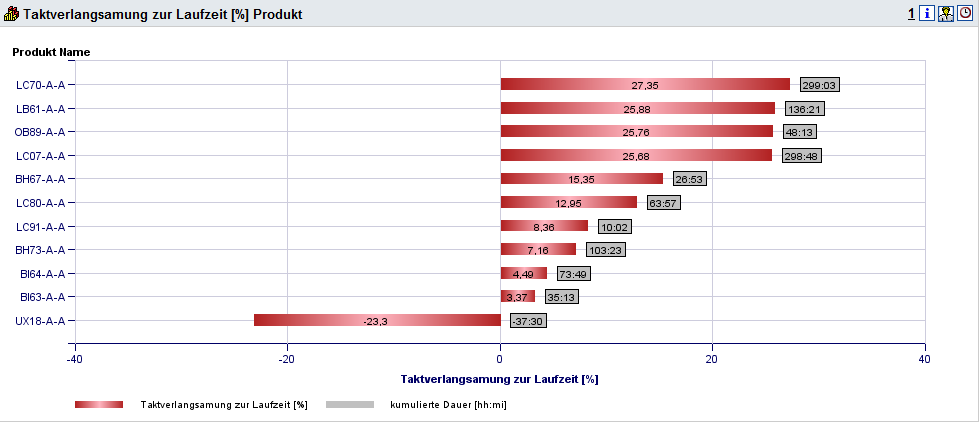
Artikelbezogene Verluste müssen ebenfalls im jeweiligen Zusammenhang betrachtet werden. Bereits eine geringe Taktabweichung kann bei einem häufig gefertigten Produkt über das Jahr erhebliche Kapazität und Kosten verursachen. Bei einem selten produzierten Artikel kann selbst eine größere Abweichung wirtschaftlich weniger ins Gewicht fallen. Für die Nachkalkulation bleibt sie dennoch relevant.

Das Cosmino Reporting zeigt deshalb unter anderem:

  • wie häufig eine Verlustart auftritt,
  • wie lange die einzelnen Ereignisse durchschnittlich dauern,
  • wie viel Zeit durchschnittlich zwischen zwei gleichartigen Ereignissen vergeht,
  • wie sich die Werte über einen längeren Zeitraum entwickeln,
  • und an welchen Maschinen, Produkten, Werkzeugen oder Aufträgen die Verluste auftreten.

Die Auswertungen lassen sich nach diesen und weiteren Kriterien filtern und miteinander in Beziehung setzen. So wird nicht einfach der größte Zeitwert bearbeitet, sondern der Verlust mit dem größten Verbesserungspotenzial für die jeweilige Produktion.

Abb.: Die Auswertung zeigt für eine Maschine die prozentuale Abweichung der einzelnen Artikel vom Soll-Takt. Entscheidend ist jedoch auch die daraus im Auswertezeitraum entstandene Verlustdauer (grauer Kasten). Bei häufig gefertigten Artikeln summieren sich bereits kleine Taktabweichungen zu erheblichen Verlusten – sie sollten daher vorrangig geprüft werden.

Von der Analyse zur konkreten Maßnahme

Ein erkanntes Problem verbessert die Produktion noch nicht. Es muss festgelegt werden, was verändert werden soll, wer sich darum kümmert und ob die Maßnahme tatsächlich umgesetzt wurde.

Cosmino verfügt deshalb über ein integriertes Maßnahmenmanagement, mit dem Maßnahmen angelegt, gesteuert und dokumentiert werden können.

Gerade die Mitarbeiter in der Fertigung sind eine wichtige Quelle für Verbesserungsideen. Sie erleben Prozesse und wiederkehrende Probleme unmittelbar. Deshalb können Verbesserungsvorschläge bereits bei der Erfassung eines Stillstands angelegt und mit dem zugrunde liegenden Ereignis verknüpft werden.

Die zu einer Maschine oder einem Arbeitsplatz gehörenden Maßnahmen können außerdem direkt im Erfassungsdialog angezeigt und bearbeitet werden. Dadurch bleiben sie nicht in einer separaten Liste verborgen, sondern stehen dort zur Verfügung, wo die Verbesserung umgesetzt werden soll.

Auch im Reporting werden die Maßnahmen sichtbar. Zielwerte können mit den relevanten Kennzahlen verknüpft werden, sodass die weitere Entwicklung zeigt, ob die angestrebte Verbesserung tatsächlich erreicht wurde.

Aus einer Auffälligkeit entsteht damit ein nachvollziehbarer Verbesserungsprozess:

  • Ein Verlust wird erfasst und fachlich bewertet.
  • Die Analyse zeigt seine Häufigkeit, Dauer und wirtschaftliche Bedeutung.
  • Eine mögliche Verbesserung wird als Maßnahme dokumentiert.
  • Die Maßnahme wird umgesetzt.
  • Die weitere Entwicklung der Verlustdaten zeigt, ob sie erfolgreich war.

Cosmino MES unterstützt damit nicht nur die Erkennung eines Problems, sondern verbindet Produktionsdaten und Verbesserungsarbeit miteinander.

Im Ereignisfall schneller reagieren

Verlustzeiten lassen sich nicht nur durch langfristige Verbesserungsmaßnahmen reduzieren. Häufig entsteht bereits ein Vorteil daraus, dass Ereignisse in Echtzeit erkannt werden und die richtigen Personen schneller reagieren können.

Wird ein Stillstand an einer Maschine erkannt, kann Cosmino die zuständigen Personen unmittelbar informieren. Dabei lässt sich festlegen, wer nach welcher Zeit benachrichtigt wird. Reagiert innerhalb eines definierten Zeitraums niemand, kann die Meldung beispielsweise an eine weitere Stelle eskaliert werden.

So erfahren Instandhaltung, Schichtleitung oder andere Verantwortliche frühzeitig von einem Problem und müssen nicht darauf warten, dass die Information sie auf anderem Weg erreicht. Das verhindert den Stillstand zwar nicht, kann seine Dauer aber erheblich reduzieren.

Die Echtzeiterfassung selbst bewirkt in vielen Fällen bereits eine Verbesserung: Jeder weiß schneller Bescheid, die Lösungsfindung beginnt ohne Umwege und bei mehreren gleichzeitigen Stillständen können die Verantwortlichen sinnvoll priorisieren. In Projekten konnten Wartezeiten allein durch diese Transparenz und schnellere Kommunikation um bis zu 30 Prozent reduziert werden – ohne zusätzliche technische oder organisatorische Verbesserungsmaßnahme.

Abb.: Dank Echtzeittransparenz kann auf Stillstände schneller reagiert werden und unnötige Wartezeit werden reduziert. (KI-generierte Darstellung)

Wartezeit und Behebungszeit getrennt betrachten

Um Reaktionszeiten gezielt verbessern zu können, sollte eine Verlustzeit möglichst nicht nur als ein zusammenhängendes technisches Problem betrachtet werden. Sinnvoll ist die Unterscheidung zwischen der Wartezeit auf eine zuständige Person und der anschließenden Behebungszeit.

Diese zusätzliche Differenzierung verursacht im Erfassungsprozess nur wenig Aufwand, liefert aber deutlich mehr Transparenz. Macht beispielsweise das Warten auf einen Techniker in der Nachtschicht 90 Prozent der gesamten Störungsdauer aus, liegt der größte Hebel nicht unbedingt in einer schnelleren Reparatur. Stattdessen könnte geprüft werden, ob die Erreichbarkeit verbessert oder zusätzliches Personal bereitgestellt werden sollte.

Wird die gesamte Zeit lediglich als technischer Stillstand erfasst, bleibt diese Erkenntnis verborgen. Eine detaillierte Verlustbewertung zeigt dagegen, ob das Problem in der Reaktion, der Organisation oder der eigentlichen Behebung liegt.

Cosmino MES verbindet Daten und Verbesserungsprozess

Cosmino unterstützt die gesamte Kette: von der automatischen Datenerfassung und fachlichen Verlustbewertung über Analysen und Echtzeitmeldungen bis zum Maßnahmenmanagement und zur Überprüfung der erzielten Ergebnisse.

Die OEE ist dabei nicht das eigentliche Ziel. Sie ist ein Indikator dafür, an welchen Stellen genauer hingesehen werden sollte. Das Ziel ist eine stabilere, effizientere und besser planbare Produktion.

Drei Voraussetzungen für eine OEE mit echtem Nutzen

Über alle drei Teile unserer Reihe hinweg lassen sich die entscheidenden Voraussetzungen zusammenfassen:

Erstens: Einheitliche Regeln.
Berechnungslogik, Zeitmodelle und Verlustarten müssen klar definiert und einheitlich angewendet werden. Nur dann ist die OEE nachvollziehbar und sinnvoll vergleichbar.

Zweitens: Vollständige und verlässliche Daten.
Auch kleine Zeitverluste und Abweichungen müssen berücksichtigt, Maschinensignale richtig interpretiert und Ursachen bei Bedarf fachlich ergänzt werden.

Drittens: Konsequente Nutzung der Erkenntnisse.
Verluste müssen nach ihrer tatsächlichen Bedeutung priorisiert und Maßnahmen umgesetzt werden. Deren Wirkung muss anschließend anhand der Produktionsdaten überprüft werden.

Dann wird aus der OEE mehr als eine Kennzahl auf dem Dashboard. Sie wird zu einem Werkzeug, mit dem ein Unternehmen seine Verluste versteht, Verbesserungen gezielt steuert und deren Erfolg messbar macht.

OEE richtig nutzen – Teil 2: Erst vollständige Verlustdaten schaffen eine aussagekräftige OEE-Analyse

Große Stillstände sind offensichtlich. Kleine Unterbrechungen, Taktabweichungen und nicht eindeutig zugeordnete Tätigkeiten bleiben dagegen häufig verborgen. Teil 2 erklärt, wie Verluste vollständig und trotzdem praktikabel erfasst und bewertet werden.

OEE richtig nutzen – Teil 1: Warum der höchste Wert nicht automatisch der beste ist

Wie werden Pausen, Rüstzeiten oder mehrtägige Ausfälle bewertet? Der erste Teil zeigt, warum die bekannte OEE-Formel allein nicht ausreicht und weshalb klare, einheitliche Berechnungsregeln die Voraussetzung für aussagekräftige Vergleiche sind.

COSMINO AG 19 Bewertungen auf ProvenExpert.com